

Analyse des données de production pour enquêter sur les défauts
// SUR CETTE PAGE 05
Une ligne de finition rejette de plus en plus de pièces rayées. Les rejets figurent dans le rapport de contrôle, l’historique machine dans un autre système et les changements de réglage dans un tableur d’équipe. Avant d’acheter un capteur, vérifiez si ces données permettent de dater l’apparition des rayures, d’identifier les pièces exposées et de savoir ce qui a changé.
L’analyse des données de production relie un événement de fabrication à un résultat qualité. L’épisode 3 d’AI in Swiss Industry invite à examiner les données déjà disponibles dans l’atelier. Voici comment procéder sur une ligne.
Choisir un défaut et une décision
Choisissez une famille de produits, un code défaut et une décision que l’équipe peut appliquer. Faut-il renforcer le contrôle des premières pièces après un changement de montage ? Cette question délimite une période et suggère un mécanisme à vérifier.
Définissez l’unité d’analyse. Si le contrôle porte sur chaque pièce et que la traçabilité le permet, utilisez une ligne par pièce. Si seuls les lots sont reliables, calculez par lot la proportion de pièces contrôlées rejetées pour ce défaut. Précisez le traitement des retouches et des contrôles répétés pour éviter les doubles comptages.
Relier les contrôles à l’historique de production
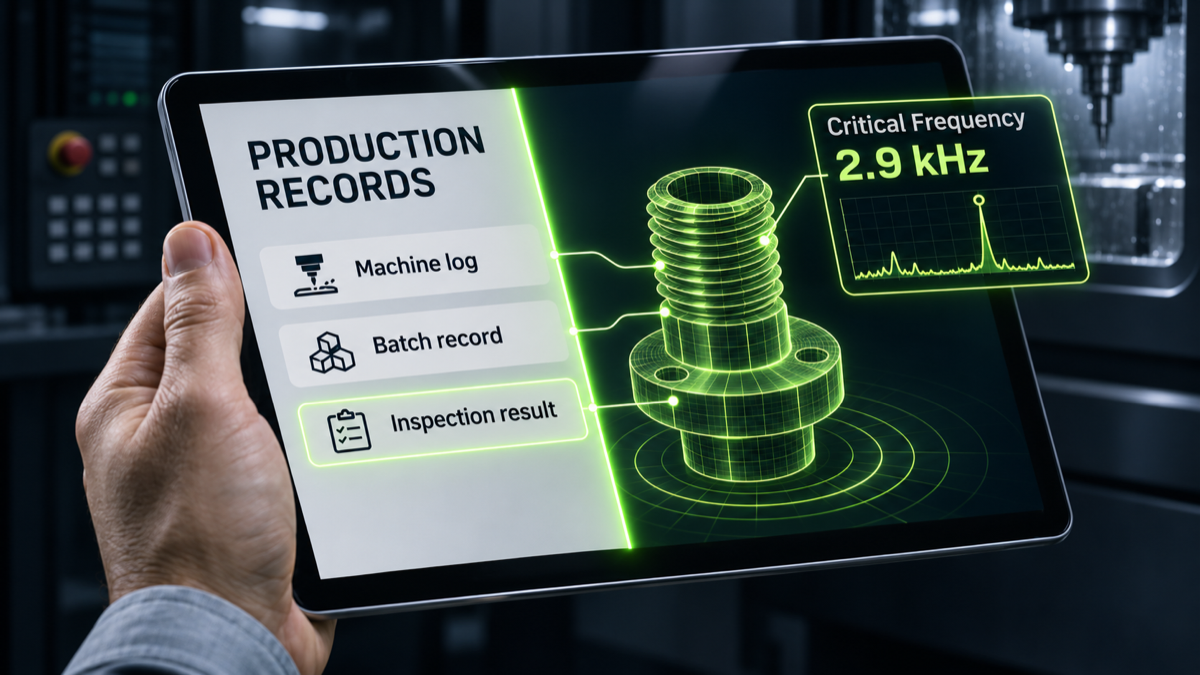
Exportez trois sources. Le contrôle fournit l’identifiant de pièce ou de lot, le code défaut, le résultat, l’heure et la version du critère d’acceptation. La production fournit le même identifiant ou une table de correspondance, ainsi que la ligne, la famille et le créneau de fabrication. Le journal des réglages précise quand et où le montage a changé.
Dans cet exemple fictif, la pièce P-0218 échoue au contrôle des rayures à 10 h 42. Elle est usinée sur la ligne 2 entre 10 h 08 et 10 h 12, après le remplacement du montage à 10 h 00. Le rapprochement établit la chronologie. La cause de la rayure reste à vérifier.
- Journal des réglages 10 h 00 · Montage remplacé
- Données de production 10 h 08–10 h 12 · Pièce usinée
- Résultat du contrôle 10 h 42 · Rayure détectée
Vérifiez les fuseaux horaires, les identifiants en double et les décalages d’horloge. Par ligne et par équipe, comptez les contrôles reliés, sans correspondance et ambigus. Gardez les cas sans correspondance visibles, surtout si les rejets y sont surreprésentés.
Comparer des situations comparables
Comparez la même famille de produits et le même critère avant et après le changement. Rapportez les rejets au nombre de pièces contrôlées. Vérifiez si la fréquence des contrôles a changé, par exemple entre un contrôle exhaustif et un échantillonnage.
Affichez les volumes contrôlés et rejetés avec le taux. Deux défauts sur un petit lot et une hausse durable sur plusieurs gros lots appellent des enquêtes différentes. Examinez les changements de matière, d’outillage, d’équipe et d’éclairage au poste de contrôle.
Présentez les résultats aux opérateurs. Demandez ce qui a changé et confrontez l’analyse à leurs observations. Examinez le montage et quelques pièces touchées pour vérifier l’existence d’un mécanisme physique plausible.
Décider si une nouvelle mesure est utile
Utilisez les données existantes si elles relient les pièces à l’étape pertinente et offrent assez de variation pour tester une hypothèse. Corrigez la collecte si les identifiants, codes défaut ou horodatages manquent. Un scan au transfert ou une heure de réglage obligatoire peut suffire.
Ajoutez une mesure si la variable physique utile est absente. Un résultat conforme ou non conforme peut localiser un problème de transfert sans révéler la pression de contact ou les vibrations. Définissez ce que la mesure doit distinguer et quelle décision son signal déclenchera.
Siemens présente la prédiction de la qualité à partir des données de procédé dans sa documentation Insights Hub. Pour un exemple industriel, consultez l’analyse d’Embiggen X sur Siemens.
Tester sur un lot ultérieur avant d’agir
Si un motif peut servir d’alerte, fixez la règle et testez-la sur une période ultérieure. Utilisez uniquement les champs disponibles au moment de l’alerte. Les contrôles, retouches et mesures ultérieurs peuvent éclairer le passé mais faussent un test d’anticipation.
Comparez l’alerte à la règle de contrôle actuelle. Relevez les défauts manqués, les alertes inutiles et le temps d’enquête. Testez l’alerte sans modifier le traitement des pièces et vérifiez son comportement selon la famille et l’équipe.
Commencez par un défaut, une décision et un échantillon de données traçables. Décidez ensuite d’analyser les données reliées, de corriger la collecte ou de tester une mesure manquante. Discutez d’un diagnostic des données qualité avec Embiggen X.